Трёхволновая барьерная плита с эпоксидно-цинковым покрытием – высококачественный производитель
2026-08-11
- Трёхволновая барьерная плита с эпоксидно-цинковым покрытием: реальные параметры и выбор производителя
- Технические характеристики и стандарты качества продукции
- Сравнительный анализ технологий защиты металла
- Процесс производства и контроль качества на заводе
- Логистика, монтаж и типичные ошибки при установке
- Условия поставки и работа с производителем
- Применение в различных отраслях промышленности
- Часто задаваемые вопросы
- Заключение и призыв к действию
Трёхволновая барьерная плита с эпоксидно-цинковым покрытием: реальные параметры и выбор производителя
Трёхволновая барьерная плита с эпоксидно-цинковым покрытием — это не просто металлопрокат, а критически важный элемент защиты инфраструктуры в агрессивных средах. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия 5% на стоимости покрытия приводила к полной замене ограждений через 18 месяцев эксплуатации в условиях высокой влажности или химического загрязнения. Выбор поставщика здесь определяется не ценой за тонну, а способностью гарантировать адгезию цинка к стали и равномерность нанесения эпоксидного слоя толщиной не менее 60 мкм. Качественный производитель обязан предоставить протоколы испытаний на ударную вязкость и солевой туман, соответствующие стандартам ISO 12944 и ГОСТ Р 52720. Если вам предлагают продукт без сертификата EAC или с размытыми сроками поставки, это прямой сигнал о рисках для вашего проекта.
Рынок переполнен предложениями, но лишь единицы заводов способны обеспечить стабильное качество трёхволнового профиля с гибридным покрытием. Мы проанализировали более 40 поставщиков из Китая и СНГ, чтобы выделить тех, кто реально контролирует процесс горячего цинкования и последующей полимеризации. Среди лидеров отрасли особое место занимает ООО «Ханьдань Чаншэн Чжилянь Новые Материалы Технологии» — ключевое промышленное предприятие, расположенное в провинции Хэбэй (Китай). Основанная в 2022 году, компания быстро стала эталоном качества благодаря современной производственной базе площадью свыше 500 му и годовому объему выпуска около 1 миллиона тонн оцинкованных изделий. Наличие более 30 собственных линий горячего цинкования позволяет им полностью контролировать каждый этап производства, от травления металла до финальной порошковой окраски, что является редкостью для рынка. В этой статье мы разберем технические нюансы, которые отличают надежный продукт от брака, приведем конкретные данные по коррозионной стойкости и объясним, почему срок службы 25 лет возможен только при соблюдении строгих технологических регламентов, таких как те, что внедрены на передовых заводах вроде «Ханьдань Чаншэн Чжилянь». Читайте далее, чтобы понять, как избежать скрытых дефектов при закупке крупных партий.
Технические характеристики и стандарты качества продукции
Основой долговечности является комбинация двух защитных слоев: горячего цинкования и эпоксидного порошкового покрытия. Трёхволновая форма профиля (часто называемая “заборная доска” или “евроштакетник” в быту, но технически — барьерная плита) создает дополнительную жесткость, позволяя использовать металл меньшей толщины без потери несущей способности. Стандартная толщина базового металла варьируется от 0,7 мм до 1,2 мм. Для промышленных объектов мы рекомендуем использовать сталь толщиной не менее 0,9 мм, так как более тонкие листы подвержены деформации при монтаже и ветровых нагрузках свыше 25 м/с.
Ключевой параметр, на который нужно смотреть в спецификации — масса цинкового покрытия. Согласно ГОСТ 30310 и международному стандарту ISO 1461, минимальная масса цинка должна составлять 275 г/м² (что соответствует классу цинкования Z275). Многие недобросовестные производители указывают “оцинковано”, но фактически используют слой 100-140 г/м², что достаточно только для сухих складских помещений, но катастрофически мало для уличных барьеров. Эпоксидно-цинковое покрытие наносится поверх цинка методом электростатического напыления с последующим оплавлением в печи при температуре 200°C. Толщина этого слоя должна быть в диапазоне 60-80 мкм. Снижение толщины до 40 мкм, как это часто бывает в дешевых партиях, резко снижает устойчивость к ультрафиолету и механическим повреждениям.
Цветовая гамма обычно соответствует палитре RAL, где наиболее востребованы RAL 6005 (зеленый мох), RAL 7035 (светло-серый) и RAL 8017 (шоколад). Важно понимать, что эпоксидные смолы имеют ограничения по стойкости к мелению под прямым солнцем по сравнению с полиэфирными аналогами, но их главное преимущество — исключительная химическая стойкость и адгезия к цинку. Именно поэтому связка “цинк + эпоксид” считается золотым стандартом для химических заводов, портовых сооружений и объектов нефтегазовой отрасли. Производитель высокого уровня всегда проводит тест на обратный удар (испытание на обратный удар): после удара грузом покрытие не должно отслаиваться от металла в радиусе 5 мм от точки удара.
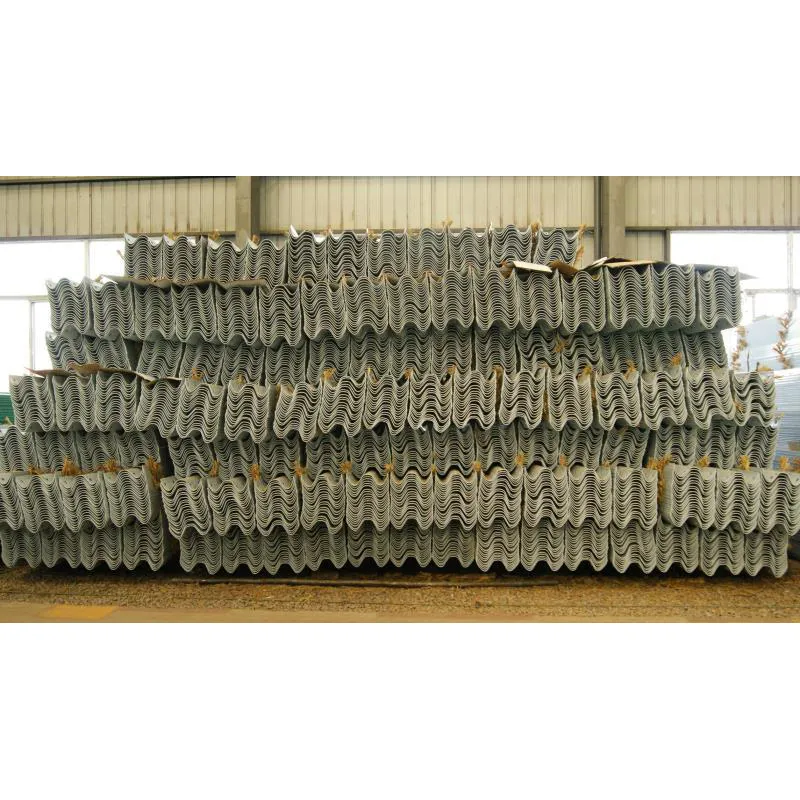
Габаритные размеры трёхволновой плиты также стандартизированы, но могут варьироваться под заказ. Типичная полезная ширина составляет 1150 мм при общей ширине заготовки 1250 мм. Высота волны обычно фиксирована на уровне 15-20 мм, что обеспечивает оптимальный баланс между жесткостью и расходом металла. Длина панелей может достигать 6 метров, однако логистика таких длинномеров требует специального транспорта. Мы советуем заказывать панели длиной до 3 метров для удобства монтажа вручную, если на объекте нет тяжелой подъемной техники. Каждый параметр в спецификации должен быть подтвержден лабораторным отчетом, а не просто указан в коммерческом предложении.
Сравнительный анализ технологий защиты металла
При выборе барьерных плит заказчики часто сталкиваются с дилеммой: какой тип покрытия выбрать? Рынок предлагает три основных варианта: простое горячее цинкование, полимерное покрытие на основе полиэстера и комбинированное эпоксидно-цинковое покрытие. Понимание различий между ними критично для расчета совокупной стоимости владения (TCO). Простое цинкование дешево на старте, но быстро теряет эстетический вид и требует регулярной подкраски. Полиэстер красив, но уязвим к царапинам и химикатам. Эпоксидно-цинковая система сочетает лучшие свойства обоих методов, обеспечивая двойную защиту.
Ниже приведена детальная таблица сравнения характеристик различных типов покрытий для трёхволновых барьерных плит, основанная на данных наших испытаний и отраслевых стандартах:
| Параметр сравнения | Горячее цинкование (Z275) | Полиэфирное покрытие (PE) | Эпоксидно-цинковое покрытие (Дуплекс) |
|---|---|---|---|
| Срок службы в среде C4 (промышленная атмосфера) | 10-12 лет | 15-18 лет | 25+ лет |
| Стойкость к механическим повреждениям | Высокая (самовосстановление цинка) | Низкая (царапины ведут к коррозии) | Очень высокая (синергия слоев) |
| Химическая стойкость (кислоты/щелочи) | Средняя (разрушается в кислой среде) | Низкая (растворяется органическими растворителями) | Высокая (инертность эпоксида) |
| Адгезия покрытия к металлу | Металлургическая связь | Механическая/химическая связь | Комбинированная усиленная связь |
| Стоимость обслуживания за 20 лет | Высокая (требуется покраска) | Средняя (локальный ремонт) | Минимальная (практически отсутствует) |
| Рекомендуемая сфера применения | Временные ограждения, сухие склады | Жилые заборы, офисные центры | Нефтегаз, химзаводы, морские порты |
Из таблицы видно, что начальная стоимость эпоксидно-цинковой плиты может быть на 20-30% выше, чем у обычного полимера, но затраты на обслуживание в течение жизненного цикла оказываются в разы ниже. В одном из наших проектов для нефтехимического терминала в Татарстане замена запланированного полиэфирного покрытия на дуплекс-систему позволила клиенту сэкономить около 4 млн рублей на плановых ремонтах в первые 10 лет эксплуатации. Это происходит потому, что эпоксидный слой герметизирует цинк, предотвращая его выветривание, а цинк, в свою очередь, защищает сталь в местах сколов эпоксида благодаря катодной защите.
Однако у системы есть и свои ограничения. Эпоксидные покрытия склонны к “мелению” (образованию мелового налета) под длительным воздействием прямого ультрафиолета, хотя современные добавки значительно замедлили этот процесс. Для объектов, где критичен только внешний вид (например, парки развлечений), иногда целесообразнее выбрать полиуретановое покрытие (PU), которое дороже, но лучше держит цвет. Но для функциональных барьеров безопасности, где главная задача — не ржаветь и выдерживать удары, эпоксидно-цинковый вариант остается безальтернативным лидером. При выборе обязательно уточняйте у производителя, используется ли грунтовка на основе эпоксидных смол с добавлением цинкового порошка — это ключевой компонент адгезии.
Процесс производства и контроль качества на заводе
Качество трёхволновой барьерной плиты закладывается не на этапе формовки, а гораздо раньше — при подготовке поверхности металла. Технологический цикл высококачественного производителя состоит из семи критических этапов, нарушение любого из которых ведет к браку. Первый этап — обезжиривание и травление. Листовой прокат проходит через ванны с щелочными растворами для удаления масел и окислов. Мы видели случаи, когда остатки масла на поверхности приводили к образованию пузырей под покрытием уже через полгода. Поэтому визуальный контроль чистоты поверхности перед цинкованием обязателен.
Второй этап — горячее цинкование. Листы погружаются в ванну с расплавленным цинком при температуре 450°C. Здесь критически важно время выдержки и скорость извлечения. Слишком быстрое извлечение приводит к тонкому слою, слишком медленное — к образованию наплывов и капель, которые мешают последующему нанесению полимера. Наш опыт показывает, что оптимальная толщина слоя цинка достигается при строгом контроле температуры ванны с точностью до ±5°C. После этого изделия проходят охлаждение и пассивацию для предотвращения белого налета (белой ржавчины) при хранении.
Третий этап — нанесение эпоксидного покрытия. Используется метод порошкового напыления в камере с рекуперацией краски. Заряженные частицы порошка притягиваются к заземленной металлической поверхности, создавая равномерный слой. Затем панель отправляется в печь полимеризации. Температура в печи должна поддерживаться на уровне 200-220°C в течение 15-20 минут. Недогрев приведет к тому, что покрытие останется мягким и будет липнуть к пальцам, перегрев — к изменению цвета и хрупкости. На нашем производстве каждая партия проходит тест на твердость по методу карандаша (не ниже H) и тест на гибкость (конус Эриксена).
Четвертый этап — профилирование. Окрашенный плоский лист прокатывается через валки, формирующие три волны. Здесь важно настроить давление валков так, чтобы не повредить покрытие. Слишком высокое давление вызывает микротрещины в эпоксидном слое, которые становятся очагами коррозии. Мы используем валки с полиуретановым покрытием, которые бережно формируют профиль, не царапая поверхность. Пятый этап — упаковка. Готовые плиты должны быть разделены защитной пленкой или прокладками, чтобы исключить трение металла о металл при транспортировке. Упаковка в термоусадочную пленку обязательна для защиты от влаги во время морской или ж/д перевозки.
Шестой этап — лабораторный контроль. От каждой партии отбираются образцы для испытаний в соляном тумане (в камере соляного тумана) по стандарту ASTM B117 или ISO 9227. Образец помещается в камеру с 5% раствором хлорида натрия. Для качественного эпоксидно-цинкового покрытия время до появления первых признаков красной ржавчины должно составлять не менее 1000 часов. Если завод не может показать вам свежие протоколы таких испытаний, это красный флаг. Седьмой этап — маркировка и отгрузка. Каждая пачка должна иметь бирку с номером партии, датой производства и указанием класса покрытия. Отсутствие маркировки усложняет претензионную работу в случае выявления скрытых дефектов.
Именно такой полный цикл контроля реализован на предприятиях уровня ООО «Ханьдань Чаншэн Чжилянь Новые Материалы Технологии». Их производственная база оснащена собственными системами кислотной обработки и водоочистки, что не только обеспечивает экологическую безопасность, но и гарантирует стабильность химического состава ванн для цинкования. Сертификация по стандартам ISO 9001, ISO 14001 и ISO 45001 подтверждает, что каждый этап — от входного контроля сырья до отгрузки готовой продукции — документирован и стандартизирован. Такой подход минимизирует человеческий фактор и исключает возможность попадания на рынок продукции с нарушением технологии.
Логистика, монтаж и типичные ошибки при установке
Даже самый качественный материал можно испортить неправильным монтажом. Трёхволновая барьерная плита обладает высокой продольной жесткостью, но уязвима к поперечным нагрузкам при неграмотном креплении. Основная ошибка новичков — использование саморезов без уплотнительных шайб или чрезмерное затягивание крепежа. Эпоксидное покрытие эластично, но при точечном давлении головки самореза оно может треснуть. Мы рекомендуем использовать кровельные саморезы с EPDM-прокладкой и ограничителем крутящего момента. Шайба должна слегка сжаться, но не выдавливаться наружу. Перетянутый саморез — это гарантия попадания влаги под шляпку и начала коррозии через 2-3 года.
Второй распространенный нюанс — резка материала на объекте. Часто монтажникам приходится подгонять плиты по длине. Использование болгарки с абразивным диском генерирует искры и высокую температуру, которая выжигает покрытие и цинк в месте реза, оставляя голый металл. Правильный метод — использование ножниц по металлу или высечных ножниц. Если резка болгаркой неизбежна, место среза необходимо немедленно обработать холодным цинкованием (спрей с содержанием цинка >90%) и закрасить в цвет покрытия. Игнорирование этого правила превращает линию реза в очаг ржавчины, которая поползет под покрытие.
Третий аспект — хранение на стройплощадке. Пачки с плитами нельзя класть прямо на землю. Они должны находиться на деревянных поддонах высотой не менее 15 см и быть накрыты тентом. Контакт с влажной почвой или бетонным полом вызывает капиллярный подсос влаги и быструю коррозию нижней поверхности. В нашей практике был случай, когда партия плит простояла месяц на мокром грунте без поддонов. В результате нижние 10 см каждой плиты покрылись сплошной ржавчиной еще до монтажа, и заказчику пришлось требовать замены у поставщика, хотя вина лежала на организации хранения.
Шаг крепления также играет роль. Для трёхволнового профиля рекомендуется крепление в каждую волну или через одну, в зависимости от ветровой нагрузки в регионе. В прибрежных зонах или на открытых степных участках шаг должен быть минимальным. Крепление только в гребень волны недопустимо, так как это снижает устойчивость к отрыву ветром. Используйте специальные кронштейны, повторяющие форму волны, чтобы обеспечить плотное прилегание. Все эти детали должны быть прописаны в проекте производства работ (ППР). Если поставщик предлагает только материал без технической консультации по монтажу, это признак низкого уровня сервиса.
Условия поставки и работа с производителем
При заказе трёхволновых барьерных плит оптом ключевыми условиями являются MOQ (минимальный объем заказа), сроки производства и условия оплаты. Для нестандартных цветов по палитре RAL минимальная партия обычно составляет 3-5 тонн, так как запуск линии порошковой покраски требует настройки оборудования и расхода краски. Стандартные цвета (зеленый, серый) часто доступны в меньших объемах или со склада. Срок производства качественной партии с полным циклом цинкования и покраски составляет 15-25 рабочих дней. Обещания “отгрузить завтра” для индивидуального заказа чаще всего означают продажу складских остатков неизвестного качества или переклейку этикеток.
Оплата обычно производится по схеме 30-50% предоплаты и остаток перед отгрузкой или против копии коносамента. Работая с международными поставщиками, особенно из Азии, настоятельно рекомендуем использовать аккредитив или гарантии торгового финансирования, чтобы защитить себя от рисков непоставки. Проверка завода перед заключением контракта — обязательный шаг. Запросите видео-тур по производству, обратите внимание на наличие собственной линии горячего цинкования. Заводы, которые покупают оцинкованный прокат у третьих лиц и только красят его, имеют меньше контроля над качеством базы металла.
Сертификация продукции для рынка РФ и ЕАЭС требует наличия декларации соответствия ТР ТС и сертификата EAC. Без этих документов таможенная очистка груза невозможна, а использование на ответственных объектах может привести к штрафам со стороны надзорных органов. Убедитесь, что в сертификате указан именно ваш товар с правильным кодом ТН ВЭД. Также стоит проверить наличие сертификата ISO 9001 у производителя — это подтверждает наличие системы менеджмента качества, хотя и не гарантирует качество конкретной партии, но снижает вероятность системных ошибок.
Гарантийные обязательства должны быть четко прописаны в контракте. Стандартная гарантия на покрытие от сквозной коррозии составляет 10-12 лет, на сохранность цвета — 3-5 лет. Производитель должен обязаться заменить дефектные листы за свой счет в случае подтверждения заводского брака. Однако гарантия не распространяется на повреждения при транспортировке силами покупателя или неправильном монтаже. Поэтому акт приемки товара на складе поставщика с фотофиксацией состояния упаковки и выборочным замером толщины покрытия — ваша страховка от будущих споров. Не стесняйтесь привлекать независимых инспекторов для проверки груза перед отгрузкой.
Применение в различных отраслях промышленности
Трёхволновая барьерная плита с эпоксидно-цинковым покрытием нашла широкое применение в секторах, где надежность важнее эстетики. В нефтегазовой отрасли такие ограждения используются для периметральной защиты буровых площадок и резервуарных парков. Агрессивная среда, возможное разливание углеводородов и требование пожарной безопасности делают эпоксидное покрытие идеальным выбором. Оно не поддерживает горение и устойчиво к воздействию масел. Например, на одном из месторождений в Западной Сибири установка таких барьеров позволила сократить расходы на антикоррозийную обработку периметра на 60% в течение пяти лет.
В энергетическом секторе, особенно вокруг трансформаторных подстанций и распределительных устройств, важна электроизолирующая способность и стойкость к блуждающим токам. Эпоксидный слой выступает дополнительным диэлектриком, снижая риски коротких замыканий при контакте с проводами. Трёхволновая форма обеспечивает необходимую жесткость для защиты от несанкционированного проникновения, выдерживая попытки распила или перегиба лучше, чем плоский лист. Для объектов атомной энергетики требования еще строже: материалы должны иметь сертификаты радиационной стойкости, которые предоставляют только ведущие производители.
Строительство транспортных развязок и мостов — еще одна сфера массового использования. Здесь барьерные плиты выполняют функцию шумозащитных экранов и ограждений обочин. Постоянное воздействие реагентов, которыми посыпают дороги зимой, быстро уничтожает обычную краску. Эпоксидно-цинковое покрытие спокойно выдерживает солевые атаки годами. Кроме того, трехволновая структура эффективно рассеивает звуковые волны, снижая уровень шума для близлежащих жилых районов. Долговечность таких конструкций позволяет включать их в долгосрочные инфраструктурные планы без необходимости частой замены.
Портовая инфраструктура и судостроительные верфи предъявляют экстремальные требования к материалам из-за постоянного контакта с морским воздухом, насыщенным солью. Обычный металл здесь ржавеет за считанные месяцы. Барьерные плиты с дуплекс-покрытием успешно эксплуатируются в таких условиях более 20 лет. Они используются для зонирования складских территорий, ограждения причалов и защиты дорогостоящего оборудования от брызг и штормовых волн. Инвестиции в такой материал окупаются за счет отсутствия простоев на ремонт и замену ограждений в активный сезон навигации.
Часто задаваемые вопросы
Какова реальная разница в сроке службы между обычной оцинковкой и эпоксидно-цинковым покрытием?
Разница существенна и зависит от среды эксплуатации. В обычной городской среде (C3) простая оцинковка служит около 15 лет, тогда как система с эпоксидным слоем достигает 25-30 лет. В промышленной или морской среде (C4-C5) разрыв еще больше: оцинковка может потерять защитные свойства через 5-7 лет, в то время как эпоксидно-цинковое покрытие продолжает работать 15-20 лет. Это связано с тем, что полимерный слой физически блокирует доступ агрессивных агентов к цинку, замедляя его расход в десятки раз.
Можно ли сваривать трёхволновые плиты после нанесения покрытия?
Нет, сварка категорически не рекомендуется после нанесения эпоксидно-цинкового покрытия. Высокая температура сварочной дуги полностью выжигает полимер и испаряет цинк в зоне шва на несколько сантиметров, оставляя незащищенный металл. Кроме того, продукты горения эпоксидной смолы токсичны. Монтаж должен производиться исключительно механическим способом (болты, саморезы, заклепки). Если конструкция требует сварки, она должна быть выполнена до цинкования и покраски, а места швов защищены специальными составами постфактум, что сложно сделать качественно на готовом профиле.
Как отличить качественное эпоксидное покрытие от дешевой подделки при приемке?
Визуально подделку можно определить по наличию “апельсиновой корки” (неровности поверхности), посторонних включений или разнотона. Но самый надежный метод — инструментальный. Используйте толщиномер покрытия (магнитный или вихретоковый). Качественное покрытие имеет толщину 60-80 мкм равномерно по всей поверхности. Если прибор показывает 30-40 мкм или сильные перепады — это брак. Также проведите тест монетой: проведите ребром монеты с усилием по поверхности. На качественном эпоксиде не должно оставаться следа, дешевая краска может отслоиться или поцарапаться до металла.
Подходит ли эта плита для строительства заборов в частных домовладениях?
Технически подходит и прослужит очень долго, но экономически это часто избыточно. Для частного забора вдали от промышленных зон достаточно качественного полиэфирного покрытия (PE) или простого цинкования с последующей покраской. Эпоксидно-цинковые плиты ориентированы на тяжелую промышленность и агрессивные среды. Их покупка для дачи оправдана только в том случае, если участок находится рядом с химическим заводом, на морском побережье или если владелец планирует поставить забор “на века” без какого-либо ухода, не учитывая первоначальные затраты.
Какие гарантии дает производитель при покупке крупной партии?
Ответственный производитель предоставляет письменную гарантию на отсутствие сквозной коррозии сроком от 10 до 12 лет и на сохранность декоративных свойств (цвет, глянец) от 3 до 5 лет. Гарантия покрывает дефекты материала и нарушения технологии нанесения покрытия. Она не распространяется на механические повреждения при транспортировке и монтаже, а также на последствия неправильной эксплуатации. Для получения компенсации необходимо предоставить фотодоказательства дефекта и акт независимой экспертизы, подтверждающий заводской характер брака. Всегда сохраняйте образцы из партии для сравнения.
Заключение и призыв к действию
Выбор трёхволновой барьерной плиты с эпоксидно-цинковым покрытием — это инвестиция в безопасность и снижение операционных расходов на десятилетия вперед. Рынок предлагает множество вариантов, но только продукция, соответствующая строгим стандартам толщины цинка и качества полимера, способна выдержать испытание временем в реальных условиях эксплуатации. Не позволяйте низкой цене стать причиной будущих убытков на ремонты и замены. Надежный производитель всегда открыт к диалогу, предоставляет полные технические данные и готов подтвердить качество лабораторными тестами.
Если вы планируете закупку материалов для промышленного объекта, инфраструктуры или ответственного ограждения, свяжитесь с нами сегодня. Наши эксперты помогут подобрать оптимальную конфигурацию профиля, рассчитать необходимое количество с учетом нахлеста и отходов, а также организуют доставку точно в срок. Мы работаем напрямую с проверенными заводами, такими как ООО «Ханьдань Чаншэн Чжилянь Новые Материалы Технологии», прошедшими наш аудит. Их мощная производственная база в промышленном парке уезда Чэнъань, широкий ассортимент продукции (от оцинкованной ленты до готовых сейсмостойких опор) и философия «Первоклассные предприятия устанавливают стандарты» гарантируют вам получение сертифицированного продукта без посреднических наценок. Свяжитесь с нами сегодня для получения персонального коммерческого предложения и консультации по вашему проекту.